

La qualité de l'installation détermine les performances d'étanchéité et la durée de vie. Les trois éléments essentiels : une direction d'écoulement correcte, une fusion thermique standardisée et des tests de pression appropriés.
I. Inspection préalable-à l'installation
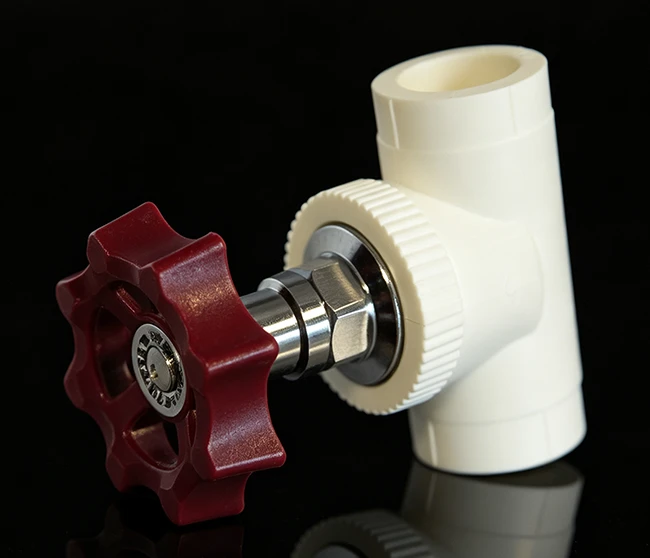
• Spécifications et apparence : Vérifiez que la taille nominale et la pression nominale correspondent à la tuyauterie PPR ; Vérifiez le corps du clapet pour détecter toute fissure ou déformation, assurez-vous que le volant tourne en douceur et que la tige monte et descend sans coller.
• Confirmation du sens d'écoulement : le corps de la vanne est marqué d'une flèche de sens d'écoulement. Suivez le principe « entrée basse, sortie haute », en alignant la flèche avec le débit d'eau. L'installation inversée provoque une fermeture incomplète et endommage le disque de vanne/la surface d'étanchéité.
• Conditions de travail : Température de fusion calibrée à 260 degrés ±10 degrés ; température ambiante supérieure ou égale à 5 degrés. Si la température est inférieure à 5 degrés, prenez des mesures de chauffage ou travaillez à l'intérieur.
II. Connexion par fusion thermique
• Temps de chauffage : 20 mm (5 s), 25 mm (7 s), 32 mm (8 s), 40 mm (12 s), 50 mm (18 s), 63 mm (24 s). Un temps insuffisant entraîne une fusion faible ; un temps excessif entraîne une accumulation de matière et une réduction du diamètre.
• Insertion : Après chauffage, insérez verticalement et régulièrement dans la douille jusqu'à la profondeur marquée. Pas de rotation ni d'inclinaison. Restez immobile pendant plusieurs secondes après l'insertion.
• Refroidissement : 20 à 25 mm environ. 2 minute, 32 à 40 mm environ. 4 minute, 50 à 63 mm environ. 6-8 minute. Ne tordez pas le tuyau ou la vanne pendant le refroidissement.
III. Test de pression hydrostatique
• Norme de pression : Eau froide : 1,5× pression de service, minimum 0,9 MPa. Eau chaude : 2,0 × pression de service, minimum 1,2 MPa. La vanne est testée avec le système de tuyauterie ; n’appliquez jamais de pression excessive uniquement sur la vanne.
• Stabilisation et acceptation : Après avoir atteint la pression spécifiée, stabiliser pendant 1 heure (60 min). Chute de pression Inférieure ou égale à 0,05MPa. Inspectez le corps de la vanne, les joints de fusion et le presse-étoupe pour déceler toute fuite ou déformation.
• Post-test : relâchez lentement la pression, ouvrez complètement la vanne pour éliminer les débris résiduels. Pour les travaux dissimulés, conservez des enregistrements et des photos des tests de pression avant de sceller les murs ou les plafonds.
IV. Pièges courants
1. Sens d'écoulement inversé : vérifiez toujours la flèche. L'entrée correspond à la queue de la flèche, la sortie à la tête de la flèche. N’installez jamais par conjecture.
2. Fusion faible : contrôlez la température et le timing ; garder l'insertion coaxiale et éviter l'inclinaison.
3. Fuite de la tige : serrez l'écrou du presse-étoupe avant le test. Si une fuite se produit pendant le fonctionnement, remplacez les joints de tige après la dépressurisation - pas besoin de remplacer la vanne entière.
V. Conseils d'acceptation de base
La qualité de l'installation dépend de trois points clés : le sens d'écoulement correct, la fusion thermique standardisée et les tests de pression appropriés. Une direction correcte assure la régulation et l'étanchéité ; une bonne fusion élimine les fuites articulaires ; la réussite du test de pression vérifie la fiabilité globale. Le strict respect des normes de processus maximise les avantages de régulation du débit de la vanne d'arrêt PPR, réduit les risques de fuite et de panne à long terme-et garantit un fonctionnement stable de l'ensemble du système d'alimentation en eau.


